Survevalu defektid on sageli masendavad. Kui osa tuleb välja valamute, kõverate, põlemisjälgedega või lühikeste võtetega, on paljude tootmisjuhtide esimene reaktsioon masina parameetrite – temperatuuri, rõhu, sissepritse kiiruse või jahutusaja – reguleerimine. Kuigi need kohandused mõnikord aitavad, peitub algpõhjus sageli sügavamal: hallituses endas.
Kogenud vormitehnikuna olen olnud tunnistajaks lugematutele juhtumitele, kus nädalaid raisati parameetrite häälestamisele, kuid avastasin, et valuvormi disain oli tõeline süüdlane. Tõde on see,hästi läbimõeldud vorm võib toota kvaliteetseid osi isegi laia töötlemisaknaga; halvasti konstrueeritud vorm ei taga kunagi ühtlast kvaliteeti, olenemata sellest, kui peenhäälestatud masin on.
See artikkel keskendub tavaliste survevalu defektide hallitusega seotud põhjustele. Nende suhete mõistmine võimaldab valuvormitootjatel ja survevaluvormijatel tõhusamalt koostööd teha – ajutiste paranduste asemel tegeledes probleemidega nende allikas.
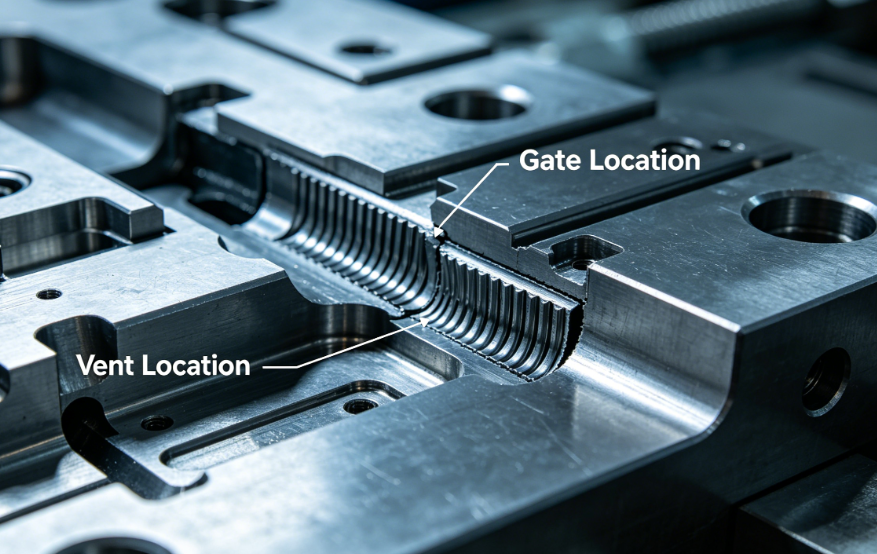
Kuidas see välja näeb: vormiõõnsus ei ole täielikult täidetud; osa servad puuduvad või on ümarad.
Hallitusega seotud põhjused:
Lahendused:
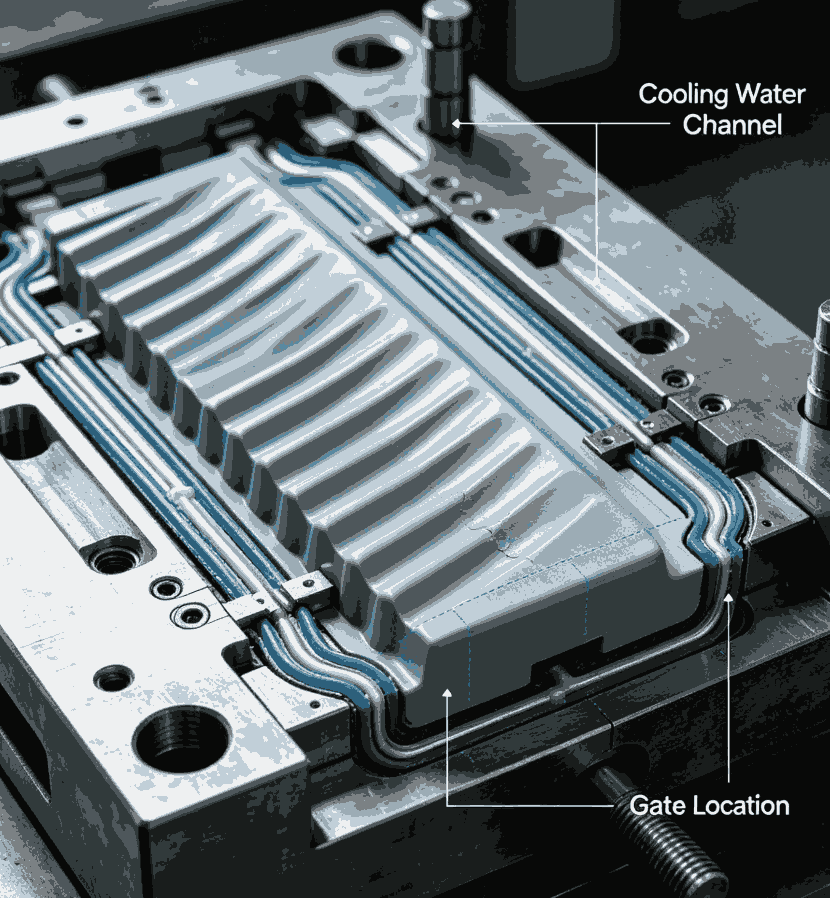
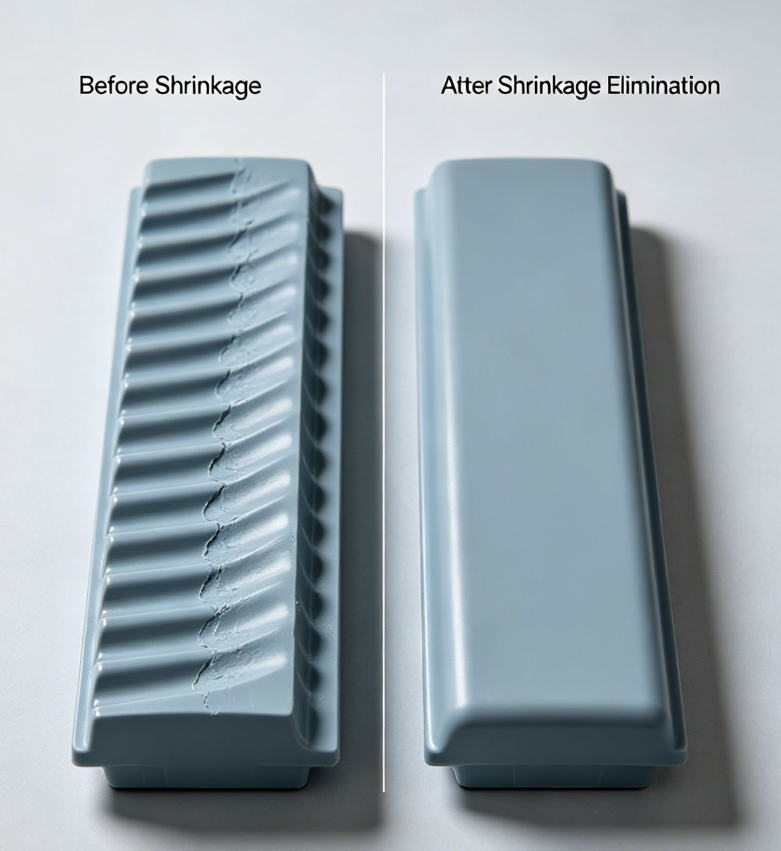
Kuidas see välja näeb: Pinna süvendid, tavaliselt paksude ribide või servade kohal.
Hallitusega seotud põhjused:
Lahendused:

Kuidas see välja näeb:Osa on pärast väljaviskamist keerdunud, kummardunud või ebaühtlane.
Hallitusega seotud põhjused:
Lahendused:
Kuidas see välja näeb:Pruunid või mustad kõrbemisjäljed, tavaliselt voolu lõpus või sügavates ribides.
Hallitusega seotud põhjused:
Lahendused:
Kuidas see välja näeb:Õhendage liigne plastik eraldusjoonel, ejektori tihvtide aukudel või liuguri sulguritel.
Hallitusega seotud põhjused:
Lahendused:
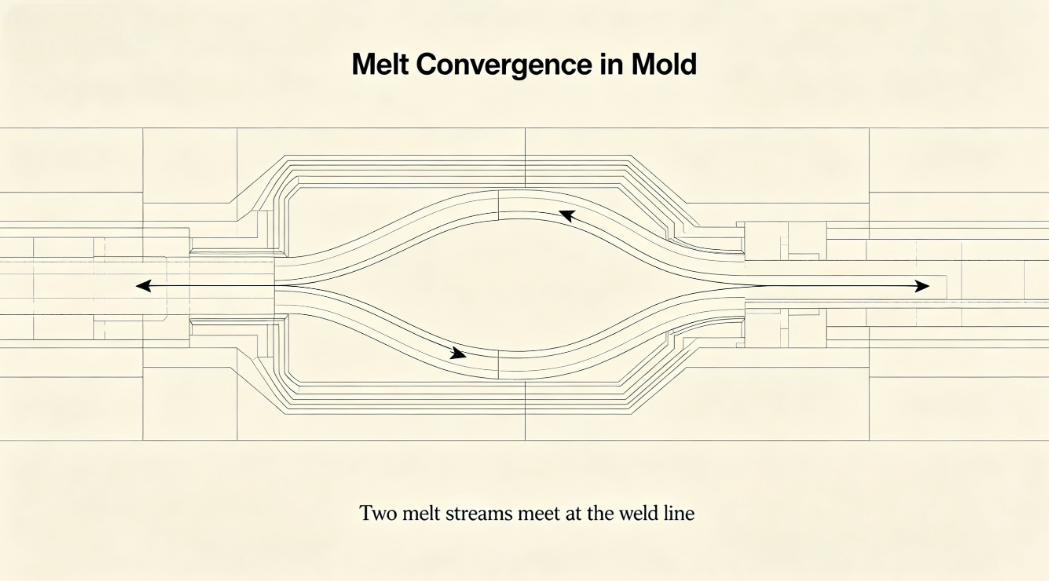
Kuidas see välja näeb:Nähtavad jooned, kus kaks voolufronti kohtuvad; sageli kaasneb nõrkus.
Hallitusega seotud põhjused:
Lahendused:
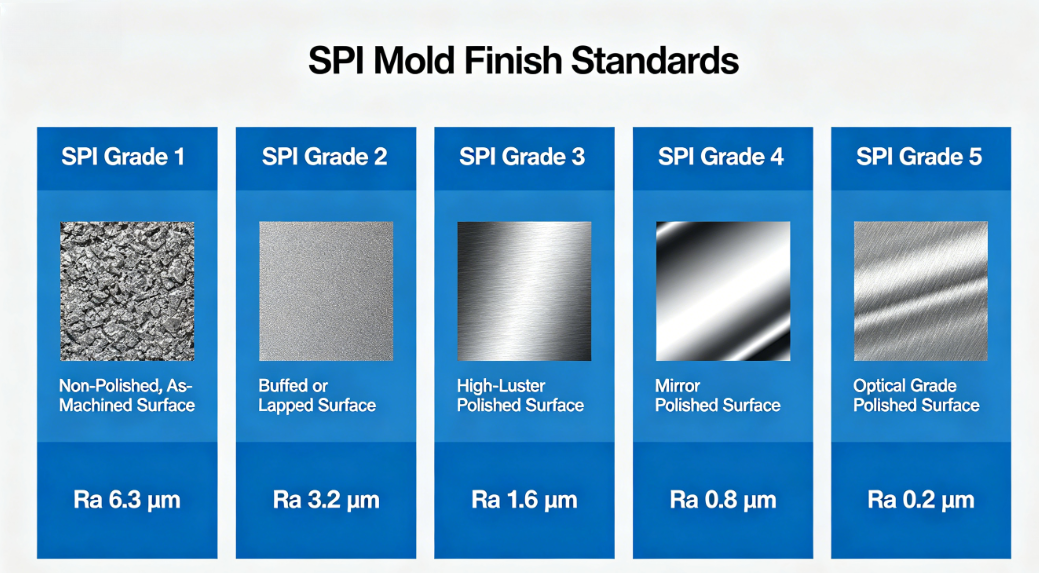
Kuidas nad välja näevad:Osa pinnal triibud, lainelised mustrid või tuhmid alad.
Hallitusega seotud põhjused:
Lahendused:
Kuidas see välja näeb:Kõrgenenud või vajunud jäljed kohtades, kus väljutustihvtid detailiga kokku puutuvad.
Hallitusega seotud põhjused:
Lahendused:
Klient, kes tootis 32-õõnsusega pliiatsi silindrivormi, teatas püsivatest kõverdumis- ja vajumisjälgedest klambri kinnitusalal. Pärast kahenädalast masinaparameetrite reguleerimist ilma paranemiseta viisime läbi hallituse ülevaatuse.
Leiud:
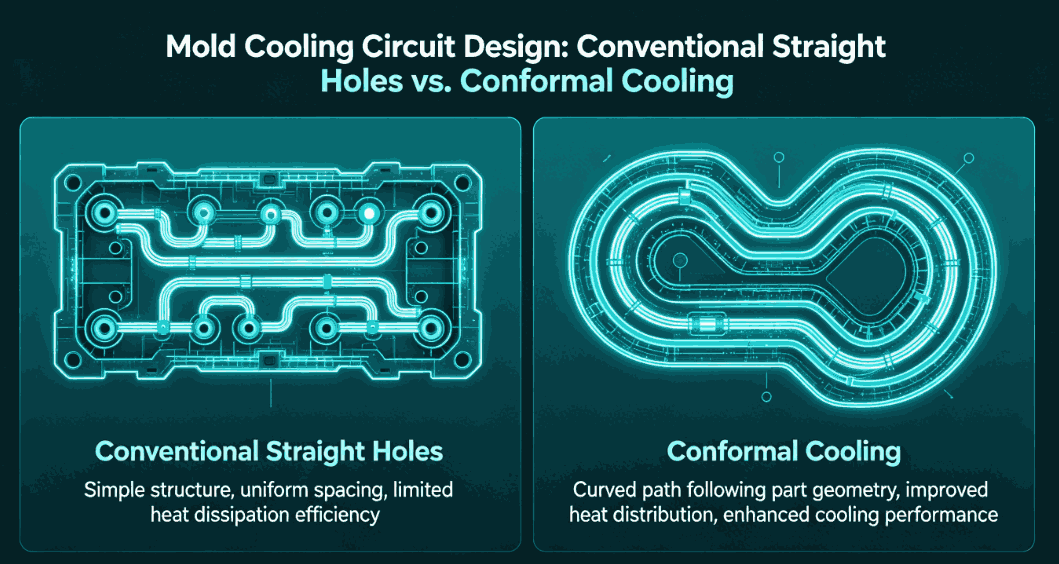
Võetud meetmed:
Tulemused:
Kool väheneb 80% võrra; valamu jäljed kõrvaldatud. Tootmispraagi määr langes 12%-lt 2%-le.
Suhe survevalu defektide ja vormi vahel on otsene ja sageli domineeriv. Kuigi protsessi parameetrid võivad mõnikord kompenseerida väiksemaid hallitusprobleeme, peitub põhiline lahendus vormi heas disainis – õiges väravas, tasakaalustatud jahutuses, piisavas õhutuses, jõulises väljatõmbamises ja õiges tõmbenurgas.
Vormitootjana ulatub meie vastutus kaugemale masinale sobiva vormi tarnimisest. Peame kujundama valuvormid, mis on andestavad, vastupidavad ja optimeeritud konkreetse materjali ja detailide geomeetria jaoks. Survevormijate jaoks võimaldab nende hallitusega seotud põhjuste mõistmine tõhusamalt tõrkeotsingut ja paremat suhtlust vormitarnijatega.
Kui märkate püsivat defekti, küsige enne masina juhtnuppude puudutamist: kas põhjus võib olla hallitus?
Telefon: +86-18957424655
Mobiilne: +86-18957424655
Meil: sale@taizhoumold.com
Aadress:No.18 Shangxian Road, Beichengi tööstuspiirkond, Huangyani piirkond, Taizhou linn, Zhejiangi provints, Hiina
Autoriõigus © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Kõik õigused kaitstud.