Õhukese seinaga pakend – mõelge jogurtitopside, margariinivannide, delikatessikonteinerite ja õhukeseseinaliste kaantega – esindab survevalutööstuse üht kõige nõudlikumat segmenti. Osade seinapaksused jäävad tavaliselt vahemikku 0,25–1,0 mm, voolu pikkuse ja paksuse suhe ületab sageli 200:1. Tsükliaegu mõõdetakse sekundites (tavaliselt 3–8 sekundit) ja aastased tootmismahud ületavad sageli 10 miljonit detaili vormi kohta.
Kogenud vormitehnikuna, kes on spetsialiseerunud suure kavitatsiooniga pakendivormidele, olen näinud, kuidas väikesed disainivead võivad õhukeseseinalise vormimise puhul katastroofiliseks muutuda. Värava 5% tasakaalustamatus võib tähendada, et mõned õõnsused on üle pakitud, teised aga lühikesed. Jahutusvariatsioon 5 °C võib põhjustada kõverdumist, mis muudab osad kasutuskõlbmatuks kiirusel 1000 osa tunnis.
See article keskendub suure jõudlusega õhukeseseinaliste pakendivormide projekteerimise ja valmistamise peamistele tehnilistele aspektidele. Olenemata sellest, kas vormite õhukeseseinalisi anumaid, kaasi või tasse, aitab nende põhimõtete mõistminesaavutate kiiremad tsüklid, parema osade kvaliteedi ja pikema vormi eluea.
Õhukeseseinaline vormimine allutab vormid ekstreemsetele tingimustele: väga kõrge sissepritserõhk (kuni 2000 baari), kiired kuumutamis- ja jahutustsüklid ning suure kiirusega sulamisvool.
Soovitatavad vormiterased:
|
Steel Hinne |
Kõvadus |
Peamised omadused |
Tüüpiline rakendus |
|
H13 / 1,2344 / SKD61 |
48–52 HRC |
Kõrge sitkus, ghea termiline väsimuskindlus |
Südamik- ja õõnsusplaadid, üldised õhukeseseinalised vormid |
|
Roostevaba 1.2316 / S136 |
48–52 HRC |
Korrosioonikindlus toiduga kokkupuutuvatele rakendustele |
Pakend happeliste või märgade toodete jaoks |
|
DC53 |
58–62 HRC |
Suurepärane kulumiskindlus kõrge täidisega materjalide jaoks |
Suure kavitatsiooniga vormid, mis töötlevad PP-d >30% täiteainetega |
Peamine kaalutlus: Äärmiselt suure kavitatsiooni korral (nt 64 või 96 õõnsused) peab vormi alus ise olema valmistatud ülitugevast terasest (nt P20 eelkarastatud või 1.2738), et taluda sissepritse survet ilma plaadi läbipaindeta.
Kuuma jooksja on iga õhukese seinaga pakendivormi süda. See peab viima sulandit igasse õõnsusse samaaegselt täiusliku tasakaalu, minimaalse rõhulanguse ja täpse temperatuuri reguleerimisega.
Kriitilised disainielemendid:
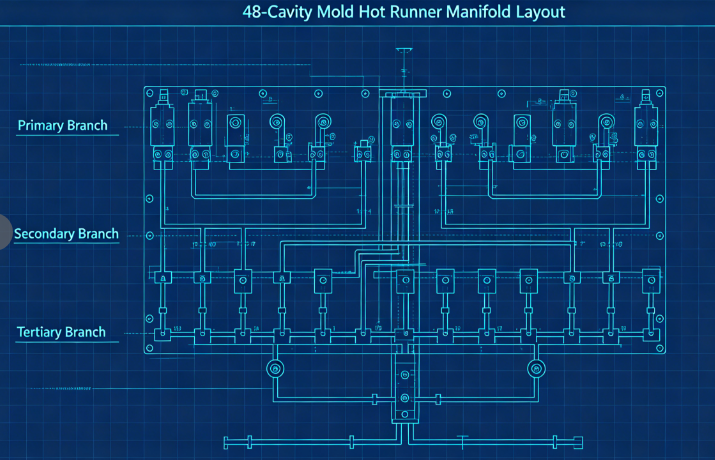
a) Tasakaalustatud voolukanalid: mitme õõnsusega vormide (tavaliselt 32, 48, 64 või 96 õõnsusega) puhul on loomulik tasakaalustamine hädavajalik. See tähendab, et igal õõnsusel on täpselt sama voolu pikkus. Tüüpiline paigutus kasutab primaarset kollektorit, sekundaarseid kollektoreid ja tertsiaarseid harusid, mis kõik on töödeldud ühesuguste mõõtmetega.
b) Värava tüüp ja asukoht: õhukeseseinaliste konteinerite puhul on kõige levinumad väravatüübid: Ääraväravad (sirge külgseinaga osade jaoks) Ventiilväravad (diafragmade jaoks või otse põhja sisse viimiseks) Veealused väravad (puhta osa väljalülitamiseks ilma väravajälgedeta) Värav peab olema õige suurusega – liiga väike ja nihke kuumenemine; liiga suur ja värava jäänused muutuvad vastuvõetamatuks. Õhukese seinaga tasside tüüpilised värava mõõtmed on läbimõõduga 0,8 mm kuni 1,5 mm.
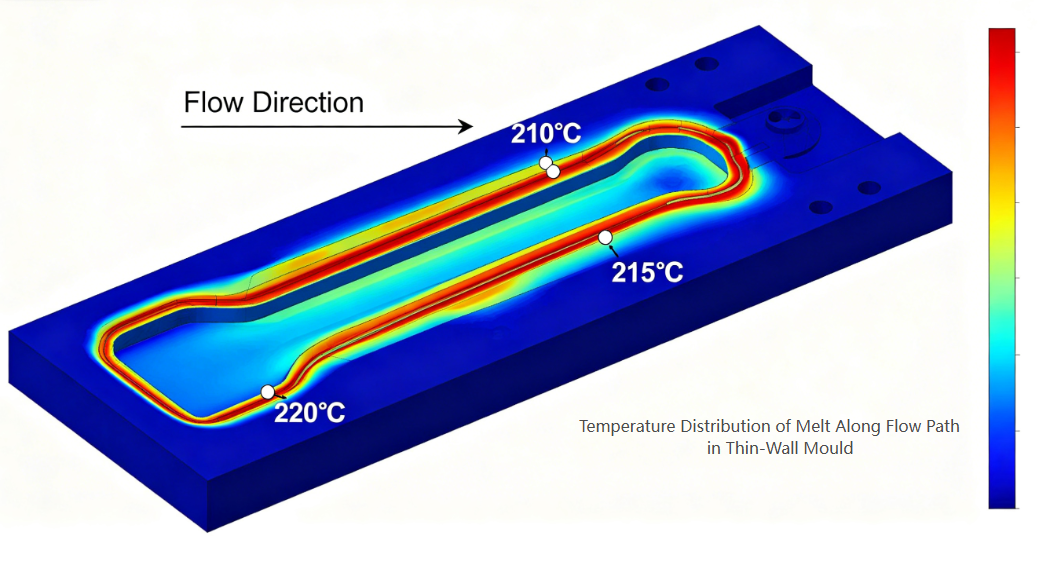
c) Termiline tasakaal: igal düüsil peab olema sõltumatu temperatuuriregulaator. Kuumade kohtade või külmade nälkjate vältimiseks tuleks kollektori kanaleid kuumutada ühtlaselt (kasutades kahe- või kolmetsoonilisi kütteseadmeid).
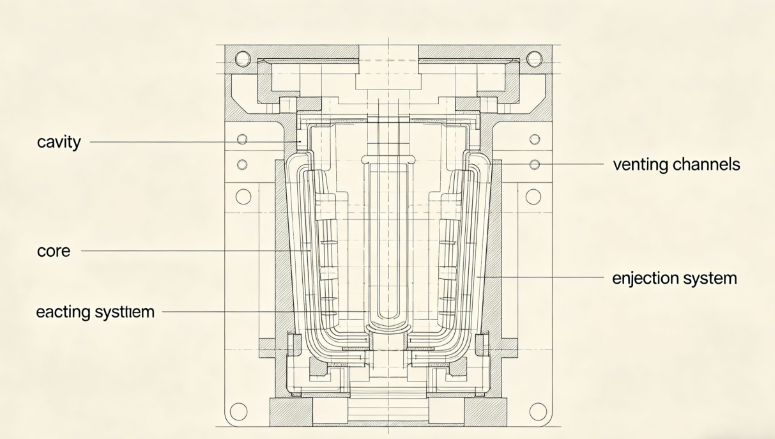
Õhukeseseinalised osad nõuavad äärmiselt täpseid õõnsuse ja südamiku mõõtmeid, et saavutada ühtlane seinapaksus.
Peamised kaalutlused:
a) Seina paksuse jaotus: Säilitage ühtlane seinapaksus ±0,02 mm piires. Paksuse erinevused tekitavad diferentsiaalse jahutuse ja kõveruse. Enne terase lõikamist kasutage disaini optimeerimiseks vormivoolu analüüsi.
b) Ventilatsioon: õhukese seinaga vormimisel kasutatakse kiiret sissepritse (sageli 200–500 mm/s). Õõnsusse jäänud õhk peab koheselt välja pääsema. Soovitatavad õhutussügavused: 0,02–0,03 mm PP-le 0,01–0,02 mm PS või PET jaoks
Ventilatsiooniavad tuleks asetada viimasesse täitmiskohta, piki eraldusjoont ja ejektori tihvtide ümber. c) Süvisenurgad: õhukese seinaga osade puhul on soovitatav minimaalne süvis 1° külje kohta (1,5–2° sügavamate konteinerite puhul). Ebapiisav tõmme põhjustab kriimustamist, vaakumlukustumist ja väljutamisprobleeme.
d) Pinnaviimistlus: läbipaistvate või läikivate osade õõnsuspinnad nõuavad SPI A-1 (peegel) viimistlust; läbipaistmatute piimaanumate jaoks piisab SPI B-1 (600 grit).
Õhukeseseinalise vormimise tsükli ajal domineerib jahutamine – tavaliselt moodustab see 60–80% kogu tsüklist. Tõhus jahutus on kõrge tootlikkuse võti.
Disaini põhimõtted:
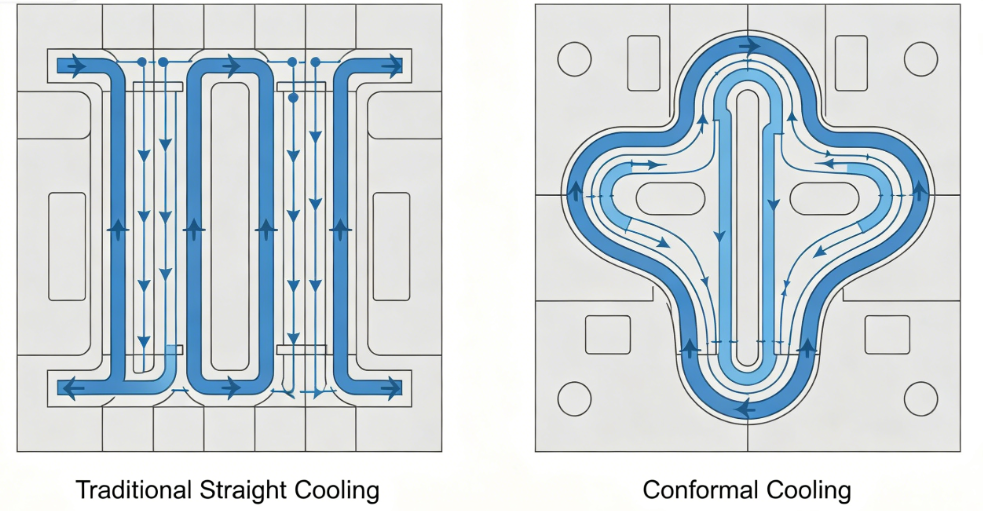
a) Konformaalne jahutus: traditsioonilised sirge puuriga jahutuskanalid on sageli õõnsuse pinnast liiga kaugel. Konformaalsed jahutuskanalid – järgides detaili kontuuri – võivad jahutusaega lühendada 30–50%. Tavaliselt luuakse need kõverate kanalitega vahetükkide 3D-printimise või CNC-töötluse abil.
b) Jahutuskanali parameetrid:
c) Tõhus jahutus. Piiratud ruumi korral kasutage südamikus mullide või deflektoreid. Kõrgete südamike jaoks paigaldage spiraalsed jahutusdetailid või soojustorud.
d) Jahutuskontuuri eraldamine: õõnsuste ja südamikuplaatide sõltumatud ahelad võimaldavad erinevaid voolukiirusi ja temperatuure, et optimeerida osade vabanemist ja minimeerida kõverdumist.
Õhukeseseinalised osad on madala jäikusega ja võivad väljaviskamisel kergesti deformeeruda. Väljaviskesüsteem peab olema õrn, kuid töökindel.
Disaini soovitused:
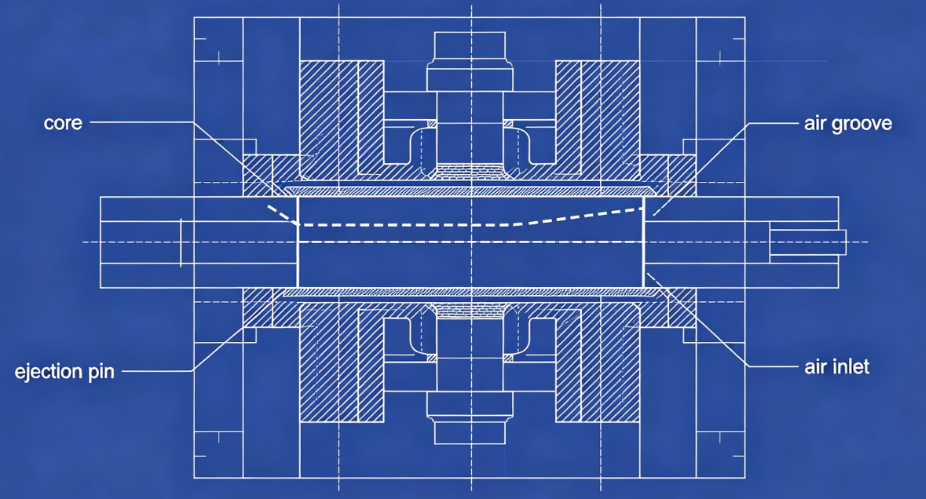
a) Õhuväljastus: paljude õhukeseseinaliste anumate (eriti tasside) jaoks on õhuga väljatõmbeseade ideaalne. Suruõhk (2–4 baari) juhitakse südamiku ja detaili vahele läbi mikrosoonte või poorsete vahetükkide, ujutades detaili südamikust välja.
b) Eemaldamisplaat: Aluslõigete või sügavate külgseintega osade puhul tagab mehaaniline eemaldamisplaat ühtlase väljatõukejõu kogu osa perimeetri ulatuses.
c) Ejektori tihvtid: kui tihvtid on vältimatud, kasutage palju väikese läbimõõduga tihvte (2–3 mm), mis asetatakse ribidele või peidetud pindadele. Vältige suuri tihvte, mis jätavad nähtavaid jälgi.
d) Ajastus: väljaviskamise jada peaks algama alles pärast seda, kui detail on deformatsiooni vältimiseks piisavalt jahtunud. Kasutage pärast vormi avamist lühikest jahutusaega.
Isegi parim vorm ei suuda toota häid osi ilma õigete protsessiseadeteta. Õhukeseseinalise vormimise peamised parameetrid:
|
Parameeter |
Tüüpiline vahemik |
Märkmed |
|
Sissepritse kiirus |
200–500 mm/s |
Suur kiirus täidab õhukesed osad enne külmumist |
|
Sissepritse rõhk |
1200–2000 baari |
Vajalik voolutakistuse ületamiseks |
|
Sulamistemperatuur |
190–240 °C (PP), 230–280 °C (PS) |
Optimeerige viskoossus |
|
Hallituse temperatuur |
10–25 °C (külmajooksja) või 30–60 °C (kuumjooksja) |
Tasakaalustatud jahutus |
|
Tagasisurve |
5-15 baari |
Plastilise konsistentsi tagamiseks |
|
Defekt |
Hallitusega seotud põhjus |
Lahendus |
|
Lühikesed kaadrid |
Ebapiisav õhutus või alamõõdulised väravad |
Lisage voolu lõpp-punktidesse õhutusavad; suurendage väravaid |
|
Väändumine |
Ebaühtlane jahutus või tasakaalustamata täitmine |
Parandage jahutuse ühtlust; tasakaalujooksjad |
|
Valamu jäljed |
Värava halb asukoht või ebapiisav pakkimine |
Viige värav ümber paksu sektsiooni; lisada pakkimisaeg |
|
Värava jäänused on liiga kõrged |
Värava konstruktsioon vale |
Lülituge klapiväravale või veealusele väravale |
|
Südamiku külge kleepimine |
Ebapiisava tõmbe või õhu väljatõmbe rike |
Suurendada süvist; puhta õhu sooned |
|
Põletusjäljed |
Ebapiisav ventilatsioon |
Süvendage ventilatsiooniavad materjali piires |
Challenge: klient vajas 48-õõnsusega vormi 150 ml jogurtitopside jaoks (PP, seinapaksus 0,45 mm, 4-sekundiline tsükkel, aastanenõuda 20 miljonit osa).
Võetud meetmed:
Tulemused:
Õhukeseseinaliste pakkimisvormide tehnoloogia esindab survevaluvormide valmistamise tippu. Nõuded kõrgele kavitatsioonile, sekundaarsetele tsüklitele ja defektideta tootmisele viivad vormi disaini iga aspekti lõpuni. Edukad õhukeseseinalised vormid nõuavad:
Täpsus õõnsuse/südamiku töötlemisel (±0,01 mm)
Balance kuuma jooksja voolukanalites
Konformse jahutuse tõhusus
Väljaviskesüsteemide töökindlus
Materjali käitumise ja protsesside dünaamika mõistmine
Fvõi vormitootjad, kes on valmis investeerima täiustatud disainitööriistadesse ja täppistootmisse, pakub õhukeseseinaliste pakendite sektor tohutuid võimalusi – nii tehniliste väljakutsete kui ka ärikasvu osas.
Telefon: +86-18957424655
Mobiilne: +86-18957424655
Meil: sale@taizhoumold.com
Aadress:No.18 Shangxian Road, Beichengi tööstuspiirkond, Huangyani piirkond, Taizhou linn, Zhejiangi provints, Hiina
Autoriõigus © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Kõik õigused kaitstud.