Sissejuhatus
Pudelikorgid kuuluvad maailma suurima mahuga plasttoodete hulka. Üksainus joogi- või veemark võib tarbida miljoneid korke päevas. Selle nõudluse rahuldamiseks on vormi- ja töötlemistehnoloogiad arenenud, et toota korgid alla 4-sekundiliste tsüklitega, 48, 64 või isegi 96 õõnsusega vormi kohta. Selles valdkonnas võistlevad kaks domineerivat tehnoloogiat: survevalu ja survevalu. Igal neist on oma tugevad küljed ja nende mõistmine on iga sulguritööstust teenindava vormitootja või vormija jaoks ülioluline.
Vormitehnikuna, kellel on aastakümnete pikkune kogemus suure kavitatsiooniga pakkimisvormide vallas, tutvustan teile mõlema meetodi tehnilisi nüansse ja keskendun seejärel survevalutehnoloogiatele, mis võimaldavad kiiret ja suure õõnsusega korgi tootmist – kuuma kanali ventiili juhtimine, kiire väljatõmbamine ja jahutuse optimeerimine – lõpetades reaalkorgiga 48 või cavd korpuse uuringuga.
1. Survevalu vs. korkide survevalu
Survevormimisprotsess:
Eelnevalt kaalutud sulanud plastmass (tavaliselt PP või HDPE) kukutatakse avatud vormiõõnsusse. Vorm sulgub, surudes materjali korgi kujuliseks. Pärast lühikest jahtumisaega väljutatakse kork. See protsess on pidev ja pöörlev: mitu karusselli vormi avanevad ja sulguvad järjestikku.
Injektsioonvormimise protsess:
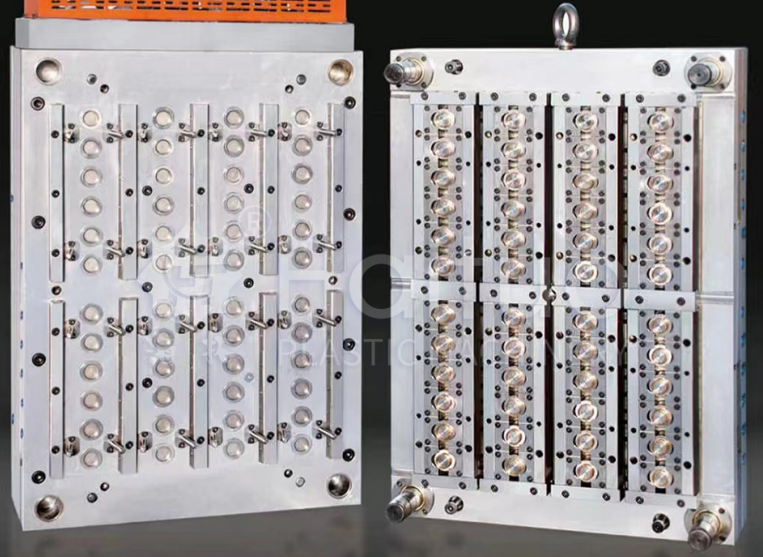
Sula plast süstitakse kõrge rõhu all suletud vormiõõnsusse through kuumajooksusüsteem. Pärast pakkimist ja jahutamist vorm avaneb ja korgid väljutatakse. Vormis võib olla 32, 48, 64 või rohkem õõnsusi.
|
Funktsioon |
Survevormimine |
Sissepritsevormimine |
|
Tsükli aeg |
2–4 sekundit (väga kiire) |
4–8 sekundit (sõltub kavitatsioonist) |
|
Kavitatsioon |
Piiramatu (pöörlev) |
Piiratud masina klambri tonnaaž ja plaadi suurus |
|
Korgi disaini paindlikkus |
Piiratud (sümmeetrilised, lihtsad kujundid) |
Kõrged (allalõiked, elavad hinged, vooderdised) |
|
Kaalu järjepidevus |
Suurepärane (±0,3%) |
Hea (±1%) klapivärava juhtimisega |
|
Esialgne investeering tööriistadesse |
Väga kõrge (pöördpress) |
Madalam mõõduka kavitatsiooni korral |
|
Materjalijäätmed |
Minimaalne (jooksja puudub) |
Kuuma jooksjaga võib olla null |
|
Parim rakendus |
Lihtsad suure mahuga vee-/CSD-korgid |
Komplekssed korgid vooderdistega, võltsimist takistavate ribadega |
Kohtuotsus:Ülisuure mahuga, väga lihtsate korkide (nt 28 mm veekorgi) puhul on domineeriv survevalu. Enamiku korkide jaoks, mis nõuavad täpsust, võltsimist takistavaid rõngaid, voodri integreerimist või keerukat geomeetriat, on eelistatud valik suure kavitatsiooniga vormidega survevalu.
2. Hot Runner Valve Gate Control korgivormides
Suure kavitatsiooniga korgiga süstimisvormides on kuumaks jooksjaks süda. Tavalised avatud väravad jätavad väravast jälje, mis võib kriimustada või lekkida. Klapiväravad on enamiku joogikorkide jaoks hädavajalikud.
Kuidas klapiväravad töötavad:
Pneumaatiliselt või hüdrauliliselt käivitatav tihvt liigub ettepoole, et sulgeda värav pärast õõnsuse täitmist ja pakkimist. See lõikab sulandi puhtalt ära, jättes minimaalse tunnistajajälje.
Põhinõuded kõrge kavitatsiooniga korgivormidele:
Näpunäide: sisemiste vooderdustega korkide (nt mahlakorkide hapnikutõkkekatted) korral asetatakse ventiililuugid sageli korgi õõnsusse (alamvärav), et varjata jäänuseid.
3. Kiire väljaviske: mehaaniline vs. pneumaatiline4-sekundilise tsükli jooksul peab väljutamine olema ülikiire ja täiesti töökindel. Korgivormides kasutatakse kahte peamist meetodit:
Mehaaniline väljaviskamine (eemaldusplaat):
Südamikku ümbritseb vedruga eemaldamisplaat. Kui vorm avaneb, lükatakse eemaldamisplaat südamiku suhtes ettepoole, eemaldades korgi. See on lihtne ja vastupidav, kuid tagasikäik lisab sekundi murdosa.
Pneumaatiline väljapaiskumine (õhulöök):
Suruõhk (3–6 baari) juhitakse läbi südamiku, puhudes korgi maha. See on äärmiselt kiire ja õrn, kuid nõuab südamiku täiuslikku tihendamist ja võib olla mürarikas.
Kõrge kavitatsiooniga korgivormide tavapärane praktika:
Kombineerige eemaldamisplaadi lühike liigutus (2–3 mm), et tõsta kork südamikust maha, millele järgneb õhulöök, et see lahti lükata. Eemaldamisplaat tagab, et kork murdub südamikust ühtlaselt, samal ajal kui õhk lõpetab väljutamise ilma korgi tihenduspinda puudutamata.
Väljaviskamise ajastus:Väljaviskamine peab toimuma pärast vormi täielikku avamist, et vältida kokkupõrget fikseeritud poolega. Täiustatud vormid kasutavad täpseks ajastamiseks nukk- või servoajamiga eemaldamisplaate.
4. Korgivormide jahutuse optimeerimine
Jahutamiseks kulub 60–80% tsükli ajast. Suure kavitatsiooniga korgiga vormides on tõhus jahutus võti alla 5-sekundiliste tsüklite saavutamiseks.
Südamiku jahutus:Südamiktihvt on tavaliselt kõige kuumem osa. Traditsioonilised sirged jahutuskanalid südamikus on ebaefektiivsed.
Paremad meetodid hõlmavad:Mullitajad (pöördtoru sisetükid): jahutusvedelik voolab mööda väikest toru südamiku põhja ja naaseb läbi rõnga, eraldades soojust.
Spiraalsed jahutusdetailid:Südamiku sisemusse on töödeldud spiraalne soon, mis loob spiraalse voolutee maksimaalse pinnakontakti saavutamiseks.
Konformne jahutus (3D-prinditud vahetükid): keeruliste südamike puhul võivad konformsete kanalitega täiendavalt valmistatud sisetükid vähendada jahutusaega 30–40%.
Õõnsuse jahutus:Süvendipool vajab ka agressiivset jahutamist. Kasutage õõnsuse pinnale võimalikult lähedal (1,5–2,5 mm kaugusel) mullitajaid või sirgeid kanaleid.
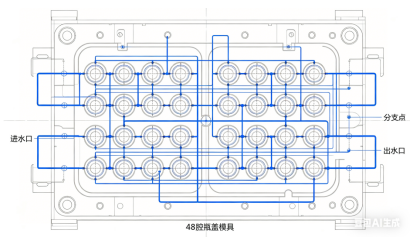
Jahutusvedeliku vool:Tagada turbulentne vool (Reynoldsi arv > 5000) kõigis kanalites. Arvutage rõhukadu; 48-õõnsusega vorm võib suure voolukiiruse säilitamiseks vajada paralleelselt mitut jahutusahelat.
Jahutusringi eraldamine:Kõrgete mütside (nt spordimütside) puhul võivad südamiku ülemise ja alumise osa eraldi vooluringid kõrvaldada ovaalsuse.

5. Juhtumiuuring: 48-õõnsusega gaseeritud karastusjoogi korgivorm
Väljakutse:Üks suur joogitootja vajas vormi 28 mm PCO 1881 CSD korkide (karboniseeritud karastusjoogid) jaoks. Sihttsükkel: 4,2 sekundit. Aastane maht: 80 miljonit ülempiiri. Materjal: PP + 5% antistaatiline aine.
Disaini lähenemine:
Tulemused pärast katset:
Saadud õppetunnid:Võtmeks oli spiraaljahutuse kombinatsioon südamikest ja järjestikune klapivärav. Klient tellis hiljem teise identse vormi ja mõlemad töötavad kõrvuti kahel masinal, mis toodavad kokku 2500 korki minutis.
Suurel kiirusel töötavad suure kavitatsiooniga vormid nõuavad hoolikat hooldust:
Järeldus
Suure õõnsusega kiire korgiga vormid on insenertehnilised imed, mis suruvad survevalu piire. See, kas valite tihendamise või süstimise, sõltub teie mahust, korgi keerukusest ja investeerimisvõimest. Survevormitud korkide edu seisneb kolmes sambas:
48 õõnsusega CSD korgiga vormikorpus näitab, et õige disaini ja täpse valmistamise korral võib survevalu konkureerida survevaluga kiiruse poolest, pakkudes samas palju suuremat disainipaindlikkust.
Vormide valmistajana avab nende tehnoloogiate valdamine uksed suure mahuga sulgemisturule, mis on meie tööstuse üks nõudlikumaid, kuid rahuldust pakkuvaid segmente.
Telefon: +86-18957424655
Mobiilne: +86-18957424655
Meil: sale@taizhoumold.com
Aadress:No.18 Shangxian Road, Beichengi tööstuspiirkond, Huangyani piirkond, Taizhou linn, Zhejiangi provints, Hiina
Autoriõigus © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Kõik õigused kaitstud.